Blanqueado, pelado y clasificación del núcleo
Contenido generado por inteligencia artificial — verifique antes de aplicar
Este artículo ha sido compuesto automáticamente a partir de una colección de literatura sobre la avellana mediante inteligencia artificial y puede contener errores o datos obsoletos. Sirve como punto de partida para investigaciones adicionales, no como asesoramiento técnico. Las dosis, productos y plazos son informativos y dependen de la variedad, la ubicación y la normativa vigente; es obligatorio consultar con el servicio de asesoramiento y en las fuentes oficiales antes de aplicar cualquier tratamiento.
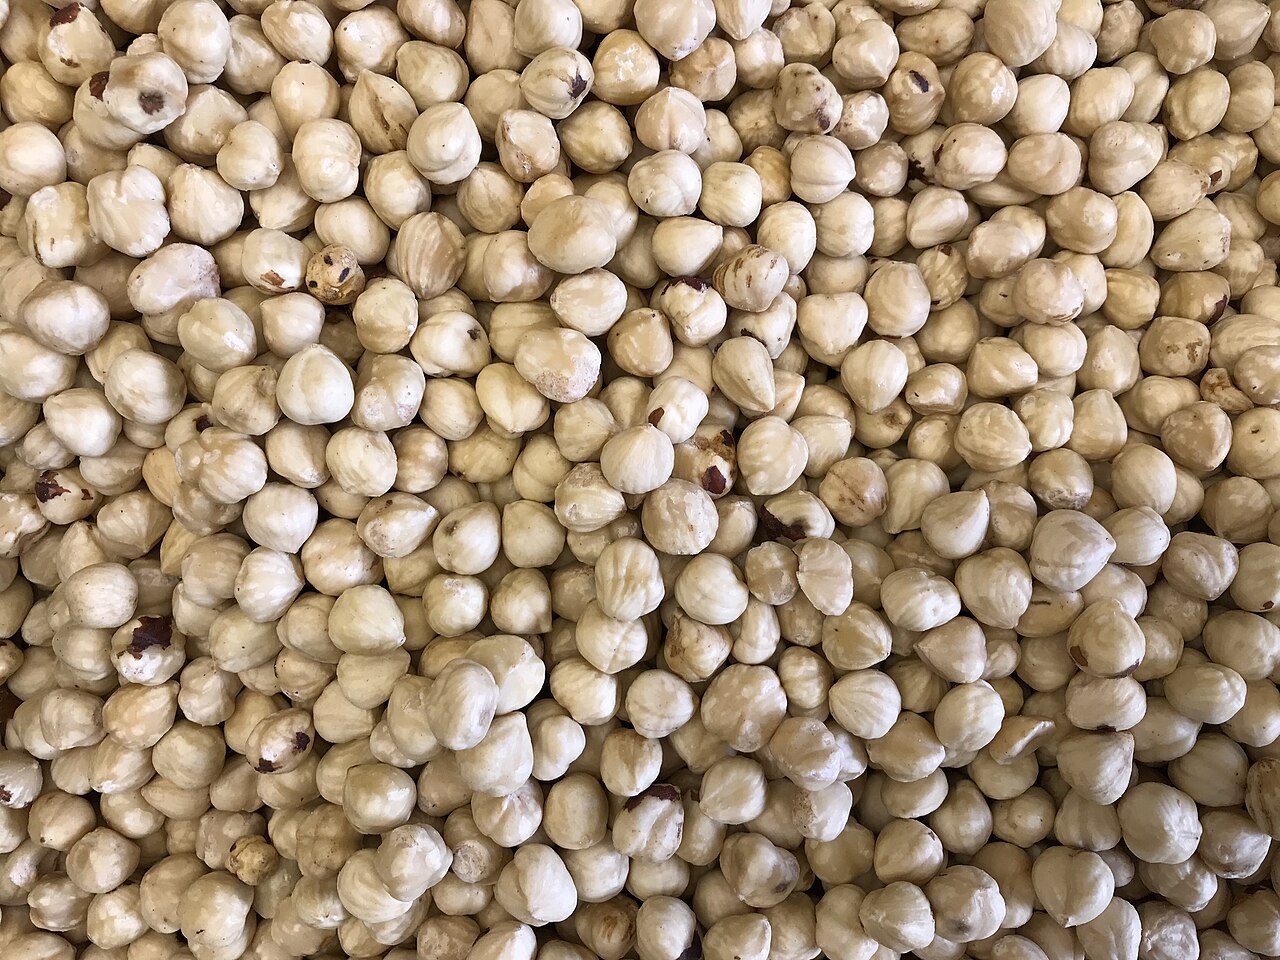
Una vez que la avellana ha sido cosechada, secada, calibrada y descascarillada, llega el turno de un conjunto de operaciones que transforman la materia prima (el núcleo) en un producto con valor añadido: la eliminación del películo (blanqueado), el pelado y la clasificación óptica según color y defectos. Son precisamente estas fases las que más influyen en el precio final del núcleo, ya que los clientes de la industria de confitería y chocolate pagan un premio por núcleos limpios, uniformes, sin piel y sin defectos. En este artículo explicamos cómo funcionan estas operaciones, qué cifras se pueden esperar, cómo afectan al rendimiento (aprovechamiento) y la calidad, y cuáles son los errores más comunes de los pequeños y medianos transformadores.
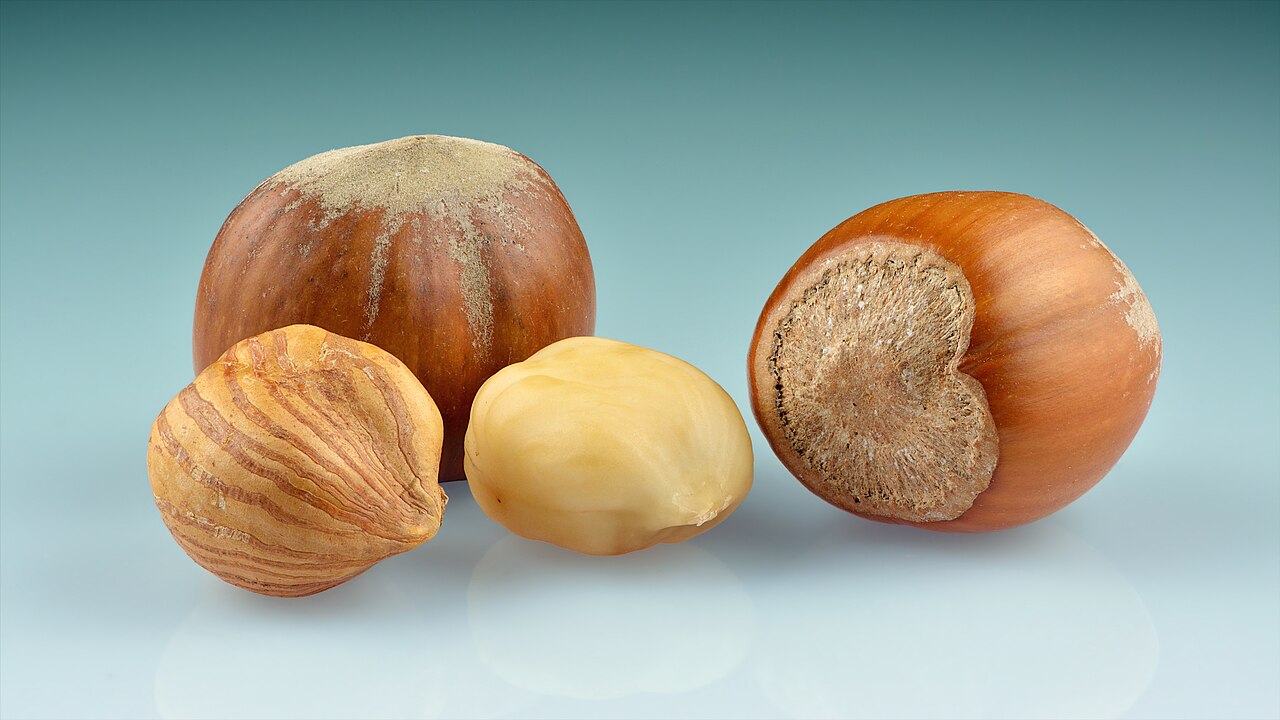
Del fruto al núcleo desnudo: dónde se sitúan estas operaciones en el proceso
La secuencia tecnológica habitual de transformación de la avellana es la siguiente:
- Secado — la humedad de la cáscara baja a aproximadamente el 7 %, y la humedad del núcleo a alrededor del 4–6 % (la temperatura del aire para el secado suele ser de hasta unos 50 °C). Un secado adecuado es un requisito previo para todos los pasos siguientes.
- Calibrado (clasificación por tamaño) — la avellana se tamiza según su diámetro. El calibrado es importante porque facilita la separación del núcleo de la cáscara; de lo contrario, puede producirse la rotura en las partes de la trituradora. Una línea de calibrado consta de una tolva de alimentación, una cinta transportadora, un aspirador de impurezas, un soplador centrífugo, una cámara de sedimentación, un rodillo de calibrado y un panel de control.
- Triturado / Descascarillado (eliminación de la cáscara) — las máquinas trituran la cáscara en placas giratorias con un dentado especial entre el que pasa la avellana; posteriormente, el núcleo se separa de los fragmentos de cáscara mediante un soplador y tamices.
- Eliminación del películo (blanqueado) y pelado — eliminación de la piel marrón (películo) que recubre el núcleo.
- Clasificación óptica (de color) — eliminación de núcleos coloreados, mohosos, defectuosos y cuerpos extraños.
- Envasado o transformación posterior (tostado, molienda, pasta, caramelización).
Las fases 4 y 5 son el tema de este texto. Junto con el triturado, son decisivas para la "salida" del núcleo limpio y para su clase comercial.
El películo: qué es y por qué molesta (o beneficia)
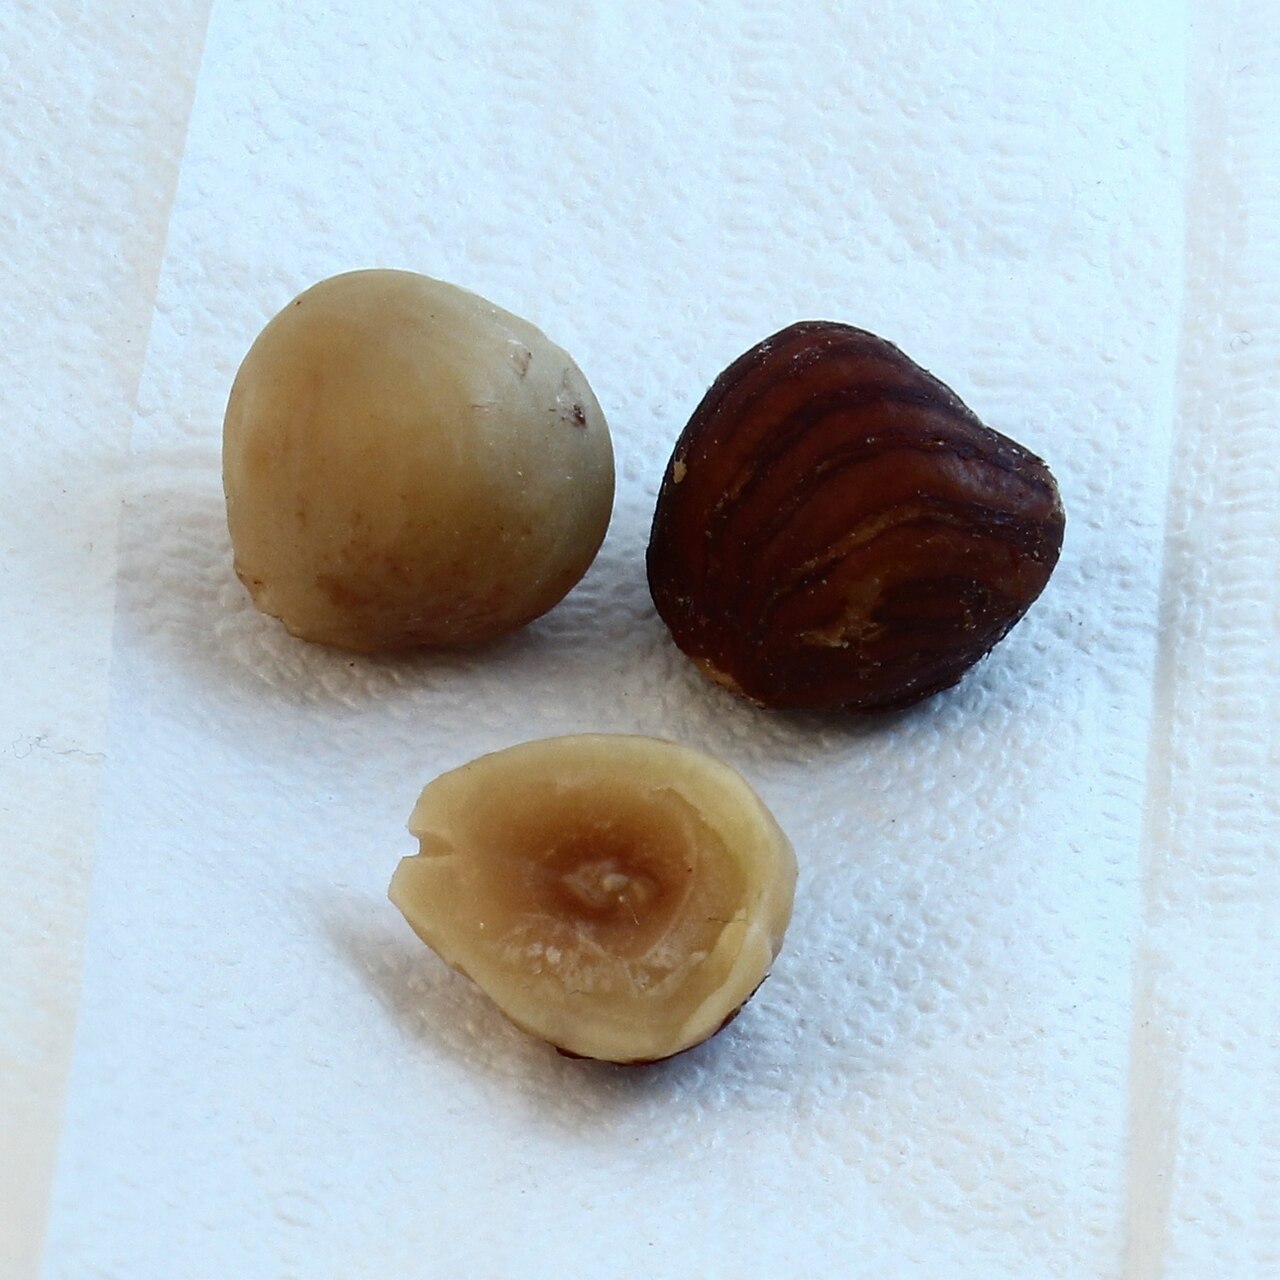
El películo es una fina piel marrón que se adhiere al núcleo debajo de la cáscara. En la literatura se describe que, dependiendo de la variedad, "el películo se separa fácilmente o permanece parcialmente adherido al núcleo, lo cual es una propiedad negativa".
El películo tiene una naturaleza dual:
- Positivo: es rico en polifenoles (antioxidantes) y, mientras está intacto, la piel que recubre el núcleo "protege contra la oxidación de las grasas y, por consiguiente, conserva la calidad del núcleo y su capacidad de almacenamiento". Por ello, el núcleo sin pelar (natural) se conserva más tiempo que el pelado.
- Negativo: el películo es astringente y amargo, estropea visualmente el producto y es indeseable en la confitería y el chocolate. Por eso, los clientes buscan núcleos blanqueados (pelados).
Consecuencia práctica: el núcleo pelado alcanza un precio más alto, pero tiene una vida útil más corta y es más sensible al enranciamiento. Por lo tanto, el pelado suele realizarse lo más cerca posible del momento de entrega o de la transformación posterior, no con meses de antelación.
La facilidad de eliminación del películo está genéticamente condicionada. La literatura destaca que la variedad autóctona
Istarski duguljasti(esl.Istrska dolgoplodna leska) "tiene una capacidad excepcional para la eliminación del películo mediante blanqueado". Al planificar plantaciones destinadas a la transformación, este es un criterio importante de selección de variedad, al igual que el rendimiento y la facilidad de rotura mecánica.
Blanqueado y pelado: métodos
En la práctica de la avellana, el término "blanqueado" se utiliza como nombre del proceso mediante el cual el películo se afloja y se elimina. Existen varios enfoques tecnológicos; la elección depende de la variedad, la calidad deseada, la capacidad y el destino del núcleo.
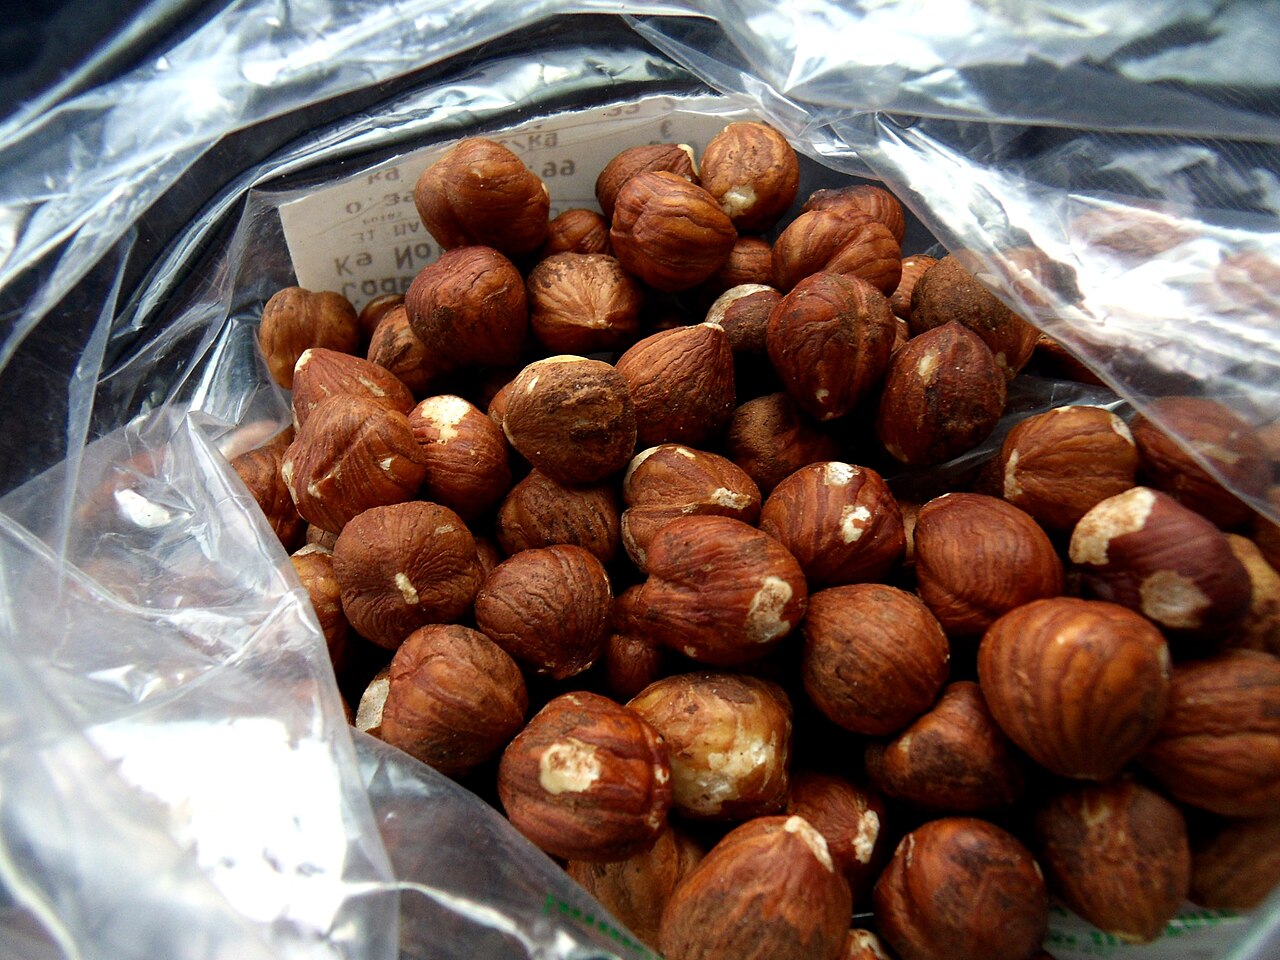
1. Blanqueado térmico (seco, por tostado/calentamiento)
Es el método más común y antiguo. El núcleo se calienta (a menudo, el propio tostado cumple una doble función: desarrolla el aroma y afloja simultáneamente la piel), seguido de una fricción mecánica que elimina el películo. Las altas temperaturas "aflojan la piel, por lo que se separa fácilmente del núcleo".
| Enfoque | Temperatura típica* | Duración* | Nota |
|---|---|---|---|
| Blanqueado/calentamiento (aflojamiento térmico de la piel) | ~120–160 °C | de unos pocos minutos hasta unos 20 min | a menudo combinado con un ligero tostado |
| Tostado (con eliminación de la piel) | ~140–160 °C | 15–30 min | desarrolla el aroma; cuidado con el enranciamiento y el quemado |
| Inmersión térmica (variedades americanas, lit.) | ~96–99 °C (inmersión), 171–182 °C (aire) | 8–10 min / 1–3 min | datos de la literatura de patentes |
* Las cifras son informativas y dependen enormemente de la variedad, la humedad del núcleo, el tipo de máquina y el grado de tostado deseado. Siempre deben ajustarse mediante lotes de prueba.
Después del calentamiento, los núcleos pasan por un blanqueador/pelador con rodillos de goma o cepillos que, por fricción, eliminan la piel aflojada, mientras que un sistema de aspiración o un soplador arrastra los fragmentos del películo.
2. Pelado mecánico (seco) por abrasión y aire
Las líneas modernas utilizan blanqueadores térmicos que calientan el núcleo y peladoras mecánicas que eliminan la piel por fricción (abrasión) o mediante corrientes de aire. La ventaja es la ausencia de agua (no hay secado posterior al proceso) y la conservación de la integridad del núcleo.
3. Pelado químico (alcalino)
En la transformación industrial también se utiliza el pelado alcalino (NaOH). De la literatura científica: se ha investigado un rango de concentración de NaOH de 20 a 60 g/kg, temperaturas de 55 a 85 °C y tiempos de 30 a 120 s. Como condiciones favorables se mencionan aproximadamente 58,5 g de NaOH/kg de solución, ~95 °C y ~2,9 min, con una eficacia de pelado superior al 98 %. Este método requiere enjuague, neutralización, secado posterior y gestión de las aguas residuales alcalinas; para pequeñas explotaciones agrarias (OPG) rara vez es rentable y está sujeto a normativas de seguridad alimentaria y aguas residuales.
4. Pelado seco infrarrojo (IR)
Investigaciones más recientes describen sistemas de laboratorio de pelado seco por radiación infrarroja, donde el IR calienta rápidamente la superficie y la piel, facilitando su separación con menor daño térmico al núcleo. También se menciona como una técnica que puede mejorar la estabilidad oxidativa y la vida útil del núcleo. La tecnología es prometedora, pero aún está principalmente a nivel de equipos para grandes instalaciones.
Impacto en el rendimiento y la calidad
El rendimiento es la relación entre la parte aprovechable (el núcleo) y el fruto entero, expresada en porcentajes; "para que la rentabilidad económica de la transformación sea mayor, se busca un rendimiento lo más alto posible". Para nuestras variedades, el rendimiento del núcleo suele ser de aproximadamente el 40 % de la masa del fruto con cáscara (ejemplo práctico: ~2,3 t con cáscara dieron ~900 kg de núcleo, lo que corresponde a un rendimiento de alrededor del 40 %).
El rendimiento se "consume" en varios puntos de la línea, y el blanqueado y el pelado están entre los más sensibles:
- Rotura y daños durante el triturado. La operación de eliminación de la cáscara "provoca daños y roturas en los núcleos, así como aquellos con daños ocultos". El porcentaje de daños depende de la "fuerza mecánica, la velocidad de rotación de la trituradora, el grosor de la cáscara y la forma de la avellana, el número de clases de tamaño y la eficacia del calibrado". Una materia prima mal calibrada = más roturas = menor rendimiento total del núcleo.
- Pérdida de masa durante el pelado. Al eliminar el películo, el núcleo pierde varios puntos porcentuales de masa (la propia piel). Esto es normal, pero un pelado agresivo elimina también parte del núcleo y crea fragmentos rotos de categoría inferior.
- Daños mecánicos en la piel. Incluso cuando el núcleo permanece como "natural", los daños en la piel "deben evitarse porque protege contra la oxidación de las grasas"; las lesiones aceleran el enranciamiento y reducen la capacidad de almacenamiento.
| Operación | Impacto principal en el rendimiento | Impacto principal en la calidad |
|---|---|---|
| Secado | indirecto (preparación para la rotura) | previene el moho/aflatoxina, crocancia |
| Calibrado | aumenta (menos roturas) | uniformidad de la clase |
| Triturado | disminuye (rotura del núcleo) | daños ocultos, núcleos agrietados |
| Blanqueado/pelado | disminuye ligeramente (pérdida de piel + roturas) | elimina la astringencia; riesgo de quemado y enranciamiento |
| Clasificación óptica | "reduce" el rendimiento de la clase, pero aumenta el valor | elimina defectos y cuerpos extraños |
Mensaje clave: la clasificación óptica elimina intencionadamente parte de la masa (núcleos defectuosos); esto no es una pérdida, sino una mejora de la clase. Las verdaderas pérdidas de rendimiento son la rotura no controlada y el quemado.
Clasificación óptica por color y defectos
El cribado manual (visual), según indica la literatura, es "lento y costoso, y solo detecta cambios visibles, pero no la oxidación de las grasas ni los daños internos del núcleo". Por ello, en el procesamiento moderno se utiliza la clasificación óptica (de color): máquinas automáticas que capturan cada núcleo en la corriente de producción y expulsan los defectuosos mediante chorros de aire.
Tipos de clasificadores ópticos
| Tecnología | Qué detecta |
|---|---|
| Cámaras (RGB, luz visible) | Desviaciones de color, núcleos oscuros y moteados, moho, cáscara/madera |
| NIR (infrarrojo cercano) | Defectos internos, cuerpos extraños que por color se asemejan al núcleo |
| Rayos X | Piedrecillas, metal, cuerpos extraños densos (para los requisitos de seguridad más exigentes) |
Los sistemas avanzados realizan una inspección de 360° de cada núcleo, capturando incluso pequeñas imperfecciones localizadas como manchas y orificios causados por insectos. La clasificación "elimina los núcleos oscuros, decolorados, arrugados y podres, así como cuerpos extraños como cáscara, madera y ramitas".
Qué defectos busca el clasificador
- Cambio de color del núcleo. Enfermedades como las causadas por los géneros Diaporthe y Septoria se asocian con el cambio interno de color del núcleo; la necrosis del ápice del núcleo (puntos negros) y las manchas oscuras se vinculan con otros microorganismos.
- Manchas marrones en la cavidad del núcleo — una alteración grave que "desvaloriza el producto final", que solo se observa cuando se parte el núcleo por la mitad. Es común a nivel mundial (EE. UU., Turquía, Italia); en España afecta entre el 13 % y el 30 % de los frutos, y en la variedad
negreten las zonas altas de Cataluña hasta el 97 %. Estas imperfecciones internas son difíciles de eliminar con una cámara estándar, por lo que cobran importancia los sistemas NIR y de rayos X, así como la separación de mitades. - Núcleos arrugados, rancios, podridos y mohosos — en una producción de calidad "no están permitidos".
- Cuerpos extraños — restos de cáscara, madera, piedras.
Estándares de calidad como referencia
Lo que se considera exactamente un "defecto" lo definen los estándares comerciales. Un ejemplo antiguo pero instructivo son los estándares de Oregón (Filberts/Hazelnuts), que bajo el concepto de "daño" incluyen, por ejemplo: manchas oscuras que deterioran significativamente la apariencia, cáscara adherida/cubierta que cubre más del 5 % de la superficie, arrugamiento (núcleo encogido, arrugado, coriáceo) y cambio de color por ennegrecimiento. Para el mercado de la UE/HR, los referentes son los estándares de la UNECE para la nuez de avellana y la normativa nacional; estos deben verificarse antes del etiquetado de la clase.
Recomendaciones prácticas y errores comunes
Recomendaciones
- Elija la variedad según el uso. Para el procesamiento y el blanqueado, las variedades con buena eliminación de la película y alto rendimiento son preferibles (por ejemplo,
Istarski duguljastitiene, según la literatura, un excelente blanqueado, y también es favorable para la rotura mecánica). - Calibre bien antes de la rotura. Un tamaño uniforme significa menos roturas, mayor rendimiento de núcleos enteros y menos daños "ocultos".
- Optimice la temperatura y el tiempo de blanqueamiento con lotes de prueba para cada variedad y cosecha; el objetivo es >95 % de piel eliminada con mínimo quemado y rotura.
- Pelar lo más cerca posible de la venta/procesamiento. El núcleo pelado se enrancia más rápido; si almacena existencias, conserve el núcleo "natural" y blanquee bajo pedido.
- Invierta en clasificación (propia o externa). La clasificación óptica transforma la mercancía mixta en un producto de mayor clase y reduce significativamente el riesgo de reclamaciones e incidentes de aflatoxinas.
- Empaque en envases protectores. La elección del envase afecta a la "vida en estante" porque las condiciones internas (gases, humedad, luz) dependen del material.
Errores comunes
- Sobrecalentado durante el blanqueado/tostado — sabor amargo, núcleos oscuros, pérdida de clase y enranciamiento acelerado.
- Pelado agresivo — roturas innecesarias y pérdida de peso; es mejor una fricción más suave en varios pasos.
- Depender solo del cribado manual — pasan desapercibidas las imperfecciones internas (manchas marrones, oxidación) que solo se ven al corte.
- Almacenamiento prolongado del núcleo pelado — enranciamiento; el núcleo "natural" es más estable.
- Ignorar la humedad antes de la rotura y el blanqueamiento — humedad excesiva significa moho y menor rendimiento; humedad insuficiente significa fragilidad y rotura.
Galería
Fuentes
Este artículo es un resumen generado por IA, compilado a partir de una colección de literatura sobre la avellana (corpus RAG interno) y fuentes públicas. Las cifras (temperaturas, concentraciones, rendimiento) son informativas y dependen de la variedad, ubicación, equipo y normativa vigente. Principales fuentes utilizadas:
- Vrtodušić y col. (2022): Tecnología de cosecha, secado y almacenamiento de avellanas: Revisión de la literatura, Journal of Central European Agriculture — https://jcea.agr.hr/articles/772314_Tehnologija_berbe_su_enja_i_skladi_tenja_lje_njaka_Pregled_literature_hr.pdf (Corpus RAG, alta confianza)
- Comparación de propiedades morfológicas y físicas de los frutos de tres variedades de avellano (Corylus avellana L.) — rotura mecánica y idoneidad de la variedad
Istrska dolgoplodna leska(Corpus RAG) - Alteraciones de los frutos de avellano (Gospodarski list, 2019) — manchas marrones en la cavidad del núcleo (Corpus RAG)
- Quality control of raw hazelnuts by rapid and non-invasive fingerprinting of volatile compound release (2021) — defectos de color, moho, microorganismos (Corpus RAG)
- Classification of hazelnut kernels with deep learning / revisión de métodos de visión artificial (J. Food Engineering, 2015) — limitaciones del cribado manual (Corpus RAG + https://doi.org/10.1016/j.jfoodeng.2015.03.015)
- Potencial de la cáscara de avellana como rica fuente de polifenoles (2024) — definición de rendimiento y aprovechamiento (Corpus RAG)
- Procesamiento de avellanas en la empresa Pantera (2025) y Cómo obtener buenos ingresos con las avellanas (2024) — ejemplos de líneas de procesamiento, rendimiento ~40 %, caramelización (Corpus RAG)
- Oregon Grade Standards — Filberts (Hazelnuts) in Shell (1975) — definiciones de daños e imperfecciones (Corpus RAG / estándar archivado)
- Atlas Hazelnuts — Overview of Hazelnut Processing Equipment: Sorting, Cracking, Blanching & Grading — https://atlashazelnuts.com/academy/hazelnut-processing-equipment-overview.html
- Bühler / TOMRA / Multiscan — visión general de clasificadores ópticos (cámaras, NIR, X-ray): https://www.buhlergroup.com/global/en/process-technologies/Optical-Sorting/nut-sorting.html , https://www.tomra.com/food/categories/nuts-and-dried-fruit/hazelnuts , https://multiscan.eu/en/multiscan-s30h-for-hazelnut-quality-sorting/
- Increasing the Oxidation Stability and Shelf-Life Quality of Hazelnuts Using a New Peeling Technique (NCBI PMC) y Design, fabrication and evaluation of a laboratory dry-peeling system for hazelnut using infrared radiation (LWT) — IR y métodos alternativos de pelado: https://www.ncbi.nlm.nih.gov/pmc/articles/PMC12226203/ , https://www.sciencedirect.com/science/article/abs/pii/S0023643818300045
- Datos sobre el pelado alcalino (NaOH) de la literatura científica sobre el procesamiento de avellanas (pelado químico, ~95 °C, >98 % de eficacia)
Para las clases oficiales y el etiquetado, verifique los estándares UNECE vigentes para la nuez de avellana y la normativa croata/UE, y consulte con el servicio de asesoramiento agronómico.
Equipo recomendado
🔎 tostadora de frutos secos — Amazon →Enlaces de afiliados — podríamos ganar una pequeña comisión sin coste extra para ti.
Trituradora manual de frutos secos
Procesamiento de lotes pequeños de nueces
| Uso | Tipo de opción | Qué verificar antes de la compra |
|---|---|---|
| Apertura sin dañar la almendra | Mecanismo de presión | Ajuste de apertura y fuerza |
| Facilidad de limpieza | Diseño desmontable | Accesibilidad de las piezas internas |
| Seguridad en el uso | Protección manual | Estabilidad de la base durante la operación |